Tray 盘清洗工艺注意事项|半导体 IC 托盘清洗要点 - 深圳市羽杰科技有限公司
Tray盘清洗工艺注意事项|半导体IC托盘清洗要点
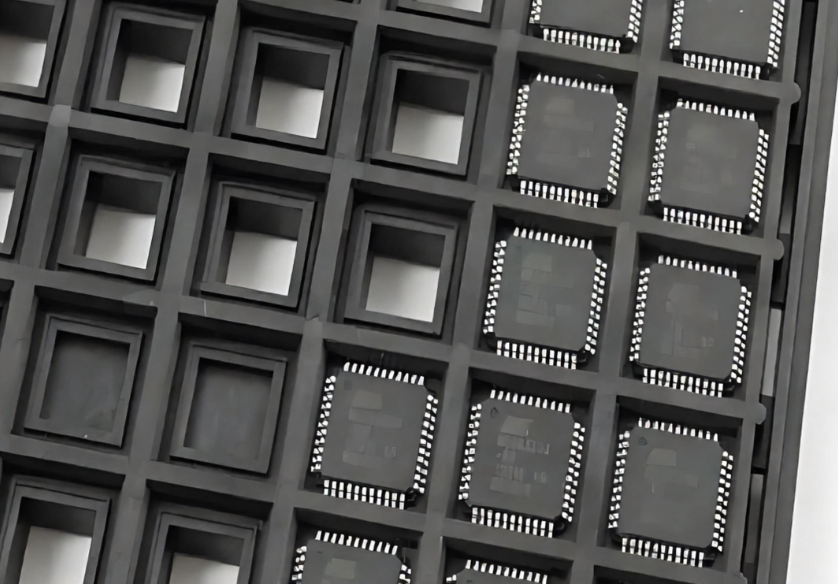
半导体IC Tray盘作为芯片、BGA、QFN器件自动化承载载具,反复周转使用后表面会附着粉尘、锡珠、有机油污、离子污染物,需要进行专业清洗。Tray盘清洗区别于普通工件清洗,核心难点在于不能破坏塑料基材、不能损伤ESD防静电层,同时严格控制颗粒与离子残留。深圳市羽杰科技有限公司结合多年半导体精密载具清洗配套经验,整理完整Tray盘清洗工艺注意事项,供封测、SMT行业技术人员参考。
一、来料与分选阶段
Tray盘材质分为注塑导电托盘(MPPO/PPE、PC+ABS)和吸塑抗静电托盘(PS/PET),两类托盘耐温、耐溶剂性能差异巨大,严禁混洗,混洗极易造成整批托盘变形或者ESD防静电层失效。
清洗前需要严格挑除不良品:存在开裂、严重翘曲(>0.5mm)、型腔缺损、表面碳化发黑的托盘直接报废,不得进入清洗产线,这类缺陷经过清洗后会进一步放大,还可能划伤同批次其他托盘。
同时需要做好批次管理与清洗循环次数记录。吸塑涂层型Tray盘清洗循环次数建议≤5~10次;注塑本体导电Tray盘耐清洗性能更好,可支持≥30次清洗循环。托盘达到清洗上限后,必须强制开展ESD复测,检测不合格直接报废。
二、清洗剂与工艺参数管控
Tray盘清洗不可选用强碱性、强酸性清洗剂,清洗药液pH值建议控制在7~9区间。强碱会腐蚀塑料基材,加速抗静电助剂析出;强酸会造成托盘表面发雾、表面粗糙度上升。
清洗温度需要严格管控,主洗槽温度推荐40~55℃,严禁超过60℃,PS吸塑托盘对高温尤为敏感,高温会引发托盘翘曲、收缩、型腔尺寸超差,无法适配自动化机械手。
清洗方式优先选用兆声波清洗,慎用普通超声波清洗。普通超声(20-40kHz)空化效应强,容易剥离托盘表层抗静电涂层;兆声波(0.8-1MHz)清洗更加温和,对ESD层损伤小。若现场只能使用普通超声,功率密度≤5W/L,清洗时间≤3min。
清洗剂浓度按照供应商规格下限配制即可,并非浓度越高清洗效果越好。浓度过高会增加漂洗负担,带来离子残留风险。
三、漂洗与干燥环节
DI去离子水水质是控制离子残留的关键,终洗槽DI水电阻率≥18.2MΩ·cm,并且每2小时监测一次电阻率,当电阻率下降,代表水中离子污染物累积,需要及时更换纯水。
漂洗采用多级逆流溢流漂洗,不建议静态浸泡漂洗,至少设置2级以上溢流槽,逐级置换托盘表面残留清洗剂;静态浸泡容易造成批次交叉污染。
干燥属于高风险工序,很多清洗不良问题都出现在干燥阶段。禁止使用普通热风烘箱干燥,热风会带入环境颗粒,产生水印,加速托盘老化。推荐采用洁净氮气吹扫搭配真空低温干燥,干燥环境达到ISO 5(Class 100)洁净等级;干燥温度≤50℃,根据托盘厚度调整干燥时长,一般15~30min,禁止长时间高温烘烤。
托盘干燥完成后,冷却至室温再进行包装,热态直接封袋会产生凝露,形成水印并引入离子残留。
四、ESD保护,贯穿清洗全流程
ESD性能是IC Tray盘核心指标,清洗前、清洗后都必须做表面电阻率检测。清洗前检测用于筛选已经ESD失效的托盘,避免无效清洗;清洗后检测用于验证清洗工艺没有损伤防静电层。
ESD测试环境需要标准化:温度23±2℃、湿度50±5%RH,样品放置在该环境平衡至少30分钟再测试。低湿度环境(RH<30%)下,涂层型Tray盘电阻会出现假性偏高,不能直接判定报废。
测试时采用多点取样,单个托盘至少测试5个点位:中心位置+四角型腔底面,不能只测试平整边框区域,边框ESD性能通常较好,型腔底面才是和芯片直接接触的关键位置。
全流程防静电操作不能忽略:清洗、搬运、检验、包装所有操作人员佩戴防静电腕带,工作台铺设防静电台垫,规避人为静电损伤风险。
五、洁净度与污染控制
颗粒检测为必检项目,清洗完成后借助颗粒计数器或者暗场显微镜检查托盘表面颗粒,≥0.5μm颗粒控制在≤10个/型腔;颗粒超标一般代表漂洗或者干燥环节洁净度不足。
离子残留定期检测,建议每批次或者每周使用离子色谱(IC)检测表面Na⁺、K⁺、Cl⁻、SO₄²⁻等离子残留,单项离子残留≤1.56μg/cm²(参考IPC-TM-650 2.3.25)。离子残留超标会造成芯片腐蚀、漏电失效,是半导体器件重大隐患。
做好二次污染防控,合格托盘只能使用防静电镊子或者真空吸笔取放,禁止裸手触碰型腔面,人体手上油脂、盐分是最常见污染源。
六、包装与存储要求
包装环境洁净等级不低于ISO 7(Class 10000),使用防静电屏蔽袋包装,禁止使用普通PE袋。如果托盘用于装载MSL≥3级湿敏器件,包装袋内部放置干燥剂和湿度指示卡(HIC),完成真空热封。
存储环境控制:环境温度≤30℃,相对湿度≤60%RH,远离热源、避免阳光直射;存放周期一般不超过6个月,超期需要重新清洗与检测。
托盘堆叠遵循N+1堆叠方式,N片装载器件托盘上方加盖1片空Tray做保护顶盖;堆叠高度不超过厂家规定限值(通常≤10层),防止底层托盘受压变形。
七、常见失效现象与对策速查
失效现象
| 可能原因 | 对策 | |
托盘翘曲变形 |
清洗温度过高、干燥温度过高、堆叠受压 |
降低温度至≤55℃,控制堆叠层数 |
ESD 电阻飘高(>10⁹Ω) |
超声功率过大 / 时间过长、清洗剂碱性过强、清洗次数超限 |
改用兆声波,降低清洗剂 pH,报废超循环托盘 |
表面发白 / 发雾 |
清洗剂残留、漂洗不充分、DI 水电阻率低 |
增加漂洗级数,监测 DI 水电阻率 |
型腔有颗粒 / 异物 |
干燥环境洁净度不够、漂洗水颗粒超标、包装时引入 |
升级干燥环境至 ISO 5,更换漂洗水过滤器 |
离子残留超标 |
清洗剂浓度过高、漂洗时间不足、DI 水水质差 |
降低清洗剂浓度,延长溢流漂洗时间 |
水印 / 水痕 |
干燥不充分、热态装袋凝露 |
延长干燥时间,冷却至室温再包装 |
总结
Tray盘清洗的本质是在不损伤基材和ESD层的前提下去除颗粒和离子污染。任何工艺参数调整,都必须同步验证外观尺寸、ESD性能、洁净度三项指标,不能只单纯看表面清洁效果。深圳市羽杰科技有限公司持续为半导体、SMT封测企业提供精密载具清洗配套方案,解决Tray盘清洗各类洁净度与ESD失效难题。
Q1:Tray 盘清洗后 ESD 电阻升高是什么原因?怎么解决?
A:Tray 盘清洗后表面电阻率超过 10⁹Ω/sq,通常由三个原因导致:一是普通超声波功率过大或清洗时间过长,剥离了表层抗静电涂层;二是清洗剂碱性过强(pH>9),加速了抗静电助剂析出;三是托盘清洗循环次数已达上限(吸塑涂层型一般≤5~10 次)。解决方法:改用兆声波清洗、将清洗剂 pH 调至 7~9 区间、对超循环托盘强制 ESD 复测,不合格直接报废。
Q2:Tray 盘清洗温度最高不能超过多少度?
A:Tray 盘主洗槽温度建议控制在 40~55℃,严禁超过 60℃。PS 吸塑托盘对高温尤为敏感,超过 60℃会出现翘曲、收缩、型腔尺寸超差,导致自动化机械手无法精准拾取。干燥环节温度同样需控制在≤50℃,避免长时间高温烘烤加速托盘老化。
Q3:Tray 盘清洗用超声波还是兆声波好?
A:优先选用兆声波清洗(0.8~1MHz)。兆声波空化效应温和,对 Tray 盘表层 ESD 抗静电涂层损伤小,适合半导体精密载具。普通超声波(20~40kHz)空化冲击力强,虽然清洁力好,但容易剥离抗静电涂层,导致清洗后 ESD 性能失效。若现场只能使用普通超声,需严格控制功率密度≤5W/L、清洗时间≤3min,并在清洗后逐批复测表面电阻率。
Q4:Tray 盘清洗后颗粒超标怎么办?
A:清洗后 Tray 盘表面≥0.5μm 颗粒超过限值(通常≤10 个 / 型腔),需从三个环节排查:一是漂洗水颗粒过滤器是否失效,应定期更换 0.2μm 级终端过滤器;二是干燥环境洁净度是否达标,推荐升级至 ISO 5(Class 100),采用洁净氮气吹扫而非普通热风;三是包装环节是否引入二次污染,包装环境不低于 ISO 7(Class 10000),操作人员必须佩戴防静电腕带和无尘手套,禁止裸手接触型腔面。
Q5:注塑 Tray 盘和吸塑 Tray 盘能一起清洗吗?
A:严禁混洗。注塑导电托盘(MPPO/PPE、PC+ABS 基材)和吸塑抗静电托盘(PS/PET 基材)在耐温性、耐溶剂性、ESD 结构上差异很大:注塑托盘为本体导电,耐清洗循环次数≥30 次;吸塑托盘为表层涂层抗静电,耐循环次数仅 5~10 次。混洗会导致吸塑托盘在高温或超声条件下变形、ESD 层脱落,同时注塑托盘可能被吸塑托盘脱落的碎屑划伤型腔。清洗前必须按材质严格分批次处理。